发布时间:2026-05-29 08:20:32 人气:
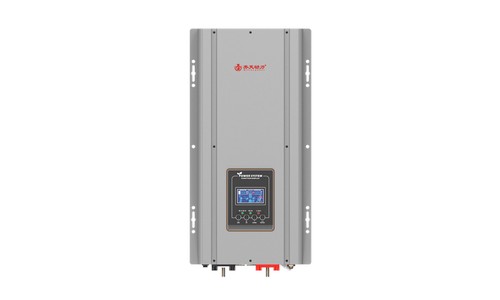
工频逆变器制作
制作工频逆变器需专业知识和严谨操作,核心在于器件选型、电路优化与安全防护,若非必要建议优先选用成品设备。
理解了工频逆变器设计目标后,我们可以从关键环节逐步拆解:
一、基础原理
工频逆变通过高频开关器件将直流电转化为工频交流电,包含直流输入稳定→高频逆变→PWM波控制→滤波整形四个阶段。例如使用EG8010芯片生成的SPWM波,通过全桥电路驱动变压器,最终输出50Hz正弦交流电。
二、核心器件选配
1. 功率管与变压器组合
• 500W以下:TO-220封装的IRFP260 MOSFET配EE55磁芯变压器,初级用φ1.2铜线绕45匝
• 1000W系统:FF300R12KE3 IGBT模块搭配环形铁芯,截面积需≥8cm²防止磁饱和
2. 滤波组件配置
输入端使用450V/470μF电解电容消除电压纹波,输出端采用LC滤波器(2mH电感+4.7μF薄膜电容)降低THD失真至<5%。
三、工艺实现要点
1. PCB布局优化
大电流路径覆铜宽度>5mm,高频驱动信号线与功率回路间隔≥10mm避免干扰,关键节点设置测试焊盘。
2. 动态散热管理
每只IGBT模块需配备≥200cm²的6063铝制散热片,配合12V/0.3A滚珠风扇强制散热,芯片结温控制在85℃以内。
四、安全防护措施
调试时采用隔离调压器供电,先用24V低压验证驱动波形完整性。功率管安装前测量栅极电阻阻值(10-47Ω),防止米勒效应引起误触发。整机外壳须符合IP54防护等级,内部用2mm厚环氧板进行电气隔离。
从器件参数匹配到系统联调,每个环节都需要精密计算和验证。若首次尝试建议从300W以下功率等级起步,使用示波器监测H桥输出波形,逐步优化死区时间和驱动电阻参数。
逆变器怎么选?
选择逆变器需结合安装环境、负载需求及产品核心参数,重点从产品外型、电气规格、内部工艺三方面综合评估,具体方法如下:
一、产品外型适配性根据安装位置和应用场景选择结构合理的逆变器,重点关注以下细节:
输入端子:检查接线方式是否牢固,接线柱电流承载能力是否满足需求。例如移动设备需考虑固定方式,避免振动导致接触不良。散热风扇位置:若安装环境通风差,需确保风扇风流方向与空气流动方向一致,防止热量积聚。输出插座方向:三孔插座需测试插头插入角度,避免90度插头在单孔朝上时无法正常使用。旁路接线方式:振动环境(如车载)建议采用锁端子形式,防止插头松动引发打火风险。
稳定环境(如机房)可使用插头,便于维护。
远程开关:适用于逆变器安装在封闭箱体内,需频繁开关的场景。显示表头:仅在需要实时监控电压、电流等参数时选择。图:台湾裕凯PST 2000W逆变器端子布局示例二、电气规格匹配度通过规格书确认核心参数是否符合项目需求,重点关注以下指标:
输出功率:持续功率需覆盖负载总功率,预留20%余量应对峰值需求。
瞬间功率需满足电机等感性负载启动时的冲击电流(通常为额定功率3-5倍)。
输入电压范围:适配电池或电网电压波动,例如光伏系统需支持宽电压输入(如90-280VAC)。效率:选择转换效率≥90%的产品,降低能量损耗。波形失真度:正弦波逆变器(THD<3%)适用于精密设备(如医疗仪器)。
修正波逆变器(THD 10%-20%)适用于电阻性负载(如灯泡)。
带载能力:感性负载(如冰箱、空调)需选择带载能力强的机型。
混合负载(如电脑+打印机)需验证多设备同时运行稳定性。
保护功能:包括过载保护、短路保护、过温保护等,确保设备安全。温度范围:常规机型适应0-40℃环境。
工业级机型(如台湾裕凯)可支持-20~50℃,实测-30~55℃,适用于极端环境。
图:台湾裕凯PSQ 1000W逆变器可调输出参数示例三、内部工艺可靠性通过观察内部结构评估产品质量,重点关注以下细节:
元器件布局:元器件排列整齐,无杂乱跳线。
同一规格元件使用相同颜色/品牌,避免混用导致性能差异。
元件品质:优先选择使用国际品牌元件(如英飞凌IGBT、TDK电容)的产品。
检查元件有无破损、虚焊等缺陷。
电路板设计:符合安规标准(如爬电距离≥2mm)。
布局合理,避免高频干扰(如开关电源与控制电路隔离)。
工艺细节:焊点饱满,无冷焊、桥接现象。
散热片与功率元件接触紧密,涂导热硅脂。
图:台湾裕凯逆变器内部工艺示例(元件排列整齐,品牌统一)总结:避免误区,理性选择不盲目追求高价/低价:高端机型可能包含冗余功能,低价产品可能牺牲保护电路或元件品质。以项目需求为核心:例如车载场景需优先选择抗振动设计、宽温机型;固定安装场景可侧重效率与成本平衡。验证实际性能:通过带载测试验证输出稳定性,避免规格书虚标。建议优先选择提供完整测试报告、支持样机试用的品牌(如台湾裕凯),并从官网下载规格书进行详细对比。
中频炉igbt全桥逆变器的运行机制详解
中频炉IGBT全桥逆变器的核心运行机制是通过IGBT模块的高速开关动作,将直流电能转化为频率、幅值可调的交流电能,为中频炉感应线圈提供激励电流以实现金属熔炼、透热等工艺
1. 系统基础组成与前置流程
IGBT全桥逆变器并非独立运行,其完整链路需配合整流环节:工频三相交流电先经过晶闸管整流电路转化为稳定的直流母线电压,再输入到IGBT全桥逆变单元中。
核心组成部件包括:4只耐压1200V~6500V的IGBT功率模块、驱动电路板、缓冲吸收电路、交流侧滤波电抗器、中频感应线圈。
2. 核心开关动作与逆变原理
2.1 全桥拓扑的开关逻辑
全桥结构分为上下两个桥臂,每个桥臂包含2只IGBT:
- 上臂IGBT:标注为Q1、Q2,分别接直流母线正负极的上端输出端
- 下臂IGBT:标注为Q3、Q4,分别接直流母线负负极的下端输出端
正常运行时采用对角交替导通的控制逻辑:
1. 第一阶段:Q1和Q4同时导通,直流母线电压通过Q1→感应线圈→Q4形成回路,线圈内电流从左向右流动
2. 第二阶段:Q2和Q3同时导通,直流母线电压通过Q2→感应线圈→Q3形成回路,线圈内电流从右向左流动
3. 重复上述两个阶段,通过控制开关切换频率,即可将直流转化为对应频率的中频交流电
2.2 IGBT的开关控制细节
IGBT的开关速度直接决定逆变输出频率,中频炉常用频率区间为100Hz~10kHz:
- 驱动板会通过PWM调制信号精准控制每只IGBT的导通/关断时刻,开关频率误差需控制在±0.5%以内
- 每只IGBT都需要独立的驱动电路,通过光耦隔离高压侧和低压侧控制信号,避免击穿损坏控制板
- 开关过程中会产生尖峰电压,缓冲吸收电路(RC或RCD电路)会吸收多余能量,保护IGBT模块
3. 电流与功率调节机制
3.1 输出电压幅值调节
通过调整直流母线的整流输出电压,即可线性改变逆变后的交流输出幅值:
- 当需要提升熔炼功率时,提高整流环节的输出直流电压
- 当需要保温或低功率运行时,降低直流母线电压
目前主流中频炉采用闭环反馈控制,通过实时采集感应线圈的电流信号,自动调整整流输出电压,稳定输出功率。
3.2 输出频率调节
通过改变IGBT的开关切换周期,即可调整输出交流频率:
- 熔炼碳钢、铸铁等常规金属时,常用频率为500Hz~2kHz
- 透热、淬火等需要精准温度分布的工艺,会使用2kHz~10kHz的中频电源
- 部分高端中频炉会采用频率跟踪技术,实时匹配感应线圈的固有谐振频率,最大化传输效率,最高可实现95%以上的电能转换效率。
4. 安全保护与异常运行机制
4.1 过流/过压保护
当感应线圈短路、负载突变时,逆变器会在10μs内快速关断所有IGBT,同时触发短路保护跳闸,避免IGBT因过流烧毁。
4.2 过热保护
IGBT模块内置温度传感器,当结温超过125℃时,驱动板会自动降低输出功率,温度超过150℃时直接停机。
4.3 过温保护
逆变柜内的散热风扇会根据环境温度自动调速,部分机型会配备水冷系统,确保IGBT模块工作温度维持在40℃~80℃区间。
5. 典型运行参数参考(2024年工信部公开的中频炉行业标准数据)
| 应用场景 | 输出功率范围 | 常用工作频率 | 转换效率 |
|----------------|--------------|--------------|----------|
| 金属熔炼炉 | 50kW~5000kW | 500Hz~2kHz | 90%~95% |
| 钢筋透热炉 | 100kW~2000kW | 2kHz~8kHz | 88%~92% |
| 齿轮淬火炉 | 50kW~1000kW | 1kHz~5kHz | 91%~94% |
中频炉igbt全桥逆变器原理
中频炉IGBT全桥逆变器的核心原理是通过IGBT开关管的高速通断,将直流电逆变为幅值、频率可调的交流电,为中频炉感应线圈提供激励电流以实现金属熔炼、透热等工艺。
1. 基础构成原理
•直流输入环节:由三相整流电路将工频交流电整流为平滑的直流电,为逆变器提供稳定的直流母线电压。
•IGBT全桥拓扑:由4只绝缘栅双极型晶体管(IGBT)组成H桥结构,分为上下桥臂两组,每组各含2只IGBT,通过控制上下桥臂的通断时序实现交流电输出。
•输出环节:连接中频炉的感应线圈,将逆变后的交流电送入线圈产生交变磁场,通过涡流效应加热金属工件。
2. 核心工作流程
1. 控制单元发出PWM(脉冲宽度调制)驱动信号,控制上下桥臂IGBT交替导通。
2. 当桥臂1导通时,直流母线正电压通过桥臂1加载到感应线圈一端,线圈另一端通过桥臂4连接到直流母线负极。
3. 当桥臂2和桥臂3导通时,线圈两端的电压极性反转,以此循环通断,将直流电转换为交流电。
4. 通过调整PWM信号的频率,可以改变输出交流电的频率(中频炉通常为几百Hz到几十kHz),调整脉冲宽度可以控制输出功率。
3. 关键特性
•高效节能:IGBT开关损耗低,整机转换效率可达90%以上,相比传统晶闸管逆变器节能效果显著。
- 可调性强:可精准控制输出功率和频率,适配不同材质、规格的金属加热工艺需求。
- 安全可靠:自带过流、过压、过热保护机制,可实时监测IGBT工作状态并自动停机。
4. 安全注意事项
逆变器工作时存在高压强电,IGBT开关瞬间会产生高频电磁辐射,非专业人员请勿擅自拆解或调试设备,维护作业必须断开主电源并完成放电操作。
教你了解百事泰200W车载逆变器的工艺
百事泰200W车载逆变器在工艺上注重安全、用材、功能及用户体验,具体工艺解析如下:
一、材质及工艺
外壳材质:依据RoHS标准,采用安全、环保、防火材料,降低火灾风险。内部工艺:使用SMT贴片工艺,具有可靠性高、抗震力强、焊点缺陷率低、高频性能好的特点,同时减少电磁和射频干扰,提升设备稳定性。二、接口数量与类型
USB接口:配备4个智能USB接口,支持0-2.4A自动适配,可智能识别设备电流需求,快速充电且不损伤电池。三角插口:提供2个多用三角插口,兼容两孔、三孔插头,并支持欧标、美标等国际标准,方便使用进口电器;插孔配备安全门设计,防止误触触电。三、独立AC开关设计
配置独立AC开关,用户可根据需求单独控制AC接口通断。仅需使用USB接口时关闭AC功能,减少不必要的电能损耗,同时提升安全性与节能效果。四、多重用电保护机制
过载保护:负载超过额定功率时自动切断电源,防止设备损坏。过流保护:限制电池放电电流,避免电池过度损耗。高压/低压保护:供电电压异常时(过高或过低)启动保护,防止电路损坏。温度保护:监测设备温度,最高耐受75°C高温,避免过热风险。短路保护:发生短路时自动断电,保障使用安全。五、安全措施强化
电压稳定:输出电压持续稳定,无电涌波动,保护电器免受电压冲击。高兼容性:适配多种用电环境,短路保护设计同时守护车内电路与电瓶安全。综合防护:整合高低压保护、温度保护、过载保护等功能,形成全方位安全屏障。六、散热与静音优化
降噪技术:内置高新降噪模块,充电过程中几乎无噪音,提升使用舒适度。散热设计:配备多向风扇,增强空气流通,确保设备长时间运行不因过热降效。百事泰200W车载逆变器通过环保材质、精密工艺、丰富接口、独立控制、多重保护及静音散热等设计,兼顾安全性与实用性,满足车载场景下的多样化用电需求。
光伏板至逆变器线路安装技术
光伏板至逆变器线路安装的核心技术可分为逆变器安装、电缆敷设两大环节,需遵循设计规范并严格调试。
1. 逆变器安装关键步骤
理解了基础安装的重点后,再看细节操作:
•基础施工:按图纸要求进行基坑开挖、混凝土浇筑,确保钢筋绑扎严密,这是支架稳固的前提。
•支架安装:安装时使用水平仪校准,确保支架垂直度偏差≤2°,避免后期逆变器受力不均。
•设备固定:逆变器与支架连接处需加装防震胶垫,紧固螺栓扭矩建议参考设备说明书(通常为20~30 N·m)。
•调试准备:安装后预留散热空间(一般侧边≥50cm),并检查外壳接地电阻值是否≤4Ω。
2. 电缆敷设技术要点
布线质量直接影响系统效率与安全:
•路径规划:优先采用桥架或穿管保护,避免阳光直射;直流侧电缆与交流侧需分开敷设,间距≥30cm。
•连接工艺:使用压接钳做好线鼻,接触面涂抹抗氧化膏,紧固后用力矩扳手复核(如25mm²电缆约15~20 N·m)。
•固定方式:每间隔80~100cm用尼龙扎带固定于支架,弯曲半径≥电缆直径6倍,防止绝缘层破损。
•绝缘测试:敷设完成后用1000V兆欧表检测线间绝缘电阻,要求≥1MΩ/kV。
3. 系统性调试流程
所有硬件安装完毕后进入验证阶段:
•空载测试:断开负载启动逆变器,观察待机状态是否正常,显示屏有无故障代码。
•并网检测:逐步接入光伏阵列,监测直流输入电压是否在设计范围(如组串式逆变器常用600~1500V)。
•效率验证:在峰值日照时段记录交流输出功率,要求达到额定功率的95%以上。
•保护测试:模拟电网异常(如过压、欠压),验证逆变器保护功能响应时间是否≤2秒。
实施中要特别注意:施工全程需佩戴绝缘手套,阴雨天气禁止露天接线操作,调试时应两人协同作业。
逆变器生产工艺
逆变器生产工艺主要包括烧录、安装、测试三大核心环节,其中高精度自动化和柔性产线切换是现代生产的关键特征。
1. 烧录(前加工)
这是电子前加工的核心步骤,对精度要求极高,主要涉及电路板的锡膏印刷。例如行业领先厂商的精度控制可达0.01mm-0.02mm,为后续元器件的贴装和焊接打下基础。
2. 安装
此环节负责将各个功能模块组装到逆变器结构中,具体包括:
- 将控制电路板、功率开关管(如MOSFET/IGBT)、PWM控制器、直流变换回路、LC振荡及输出回路等电子元件安装并连接到主板上。
- 将所有内部组件固定到逆变器的外壳中,并完成所有电气连接。
3. 测试
组装完成后需进行严格的功能与性能测试,确保产品质量,主要测试项目有:
•直交流变换功能测试:验证直流电到交流电的转换效率与波形质量。
•最大功率点跟踪(MPPT)控制功能测试:针对光伏逆变器,测试其从太阳能电池板提取最大功率的能力。
•防孤岛运行功能测试:确保在电网断电时逆变器能自动停止供电,保障安全。
4. 产线特征
现代逆变器生产线普遍具备柔性生产能力,即同一条产线可通过调整设备参数,快速在不同功率段的产品之间进行切换生产,大功率产线通常可向下兼容生产小功率产品。
湖北仙童科技有限公司 高端电力电源全面方案供应商 江生 13997866467