发布时间:2026-08-04 10:40:02 人气:
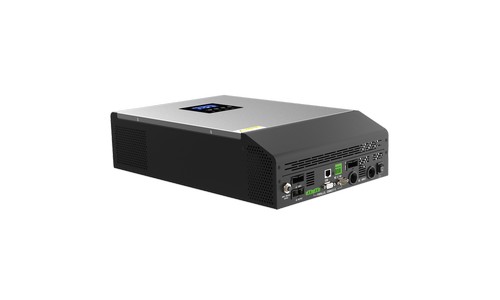
怎么做逆变器irfz44n
制作基于IRFZ44N的逆变器需分六步完成:设计电路、制备材料、焊接组装、调试优化,且需注意安全。
1. 材料和工具准备
材料:IRFZ44N MOS管为核心元件,辅以变压器、电容、电阻、二极管,搭配PCB板、电源开关及导线。
工具:电烙铁用于焊接,万用表检测电路通断,示波器调试波形,钳子和螺丝刀辅助组装。
2. 电路设计
振荡电路:可采用555定时器生成高频信号,作为逆变器工作的脉冲源。
驱动与输出:信号经放大后驱动IRFZ44N开关管,通过变压器将12V/24V直流转为220V交流。
3. PCB板制作
若自制电路板,先用EDA软件绘制线路图,热转印法或腐蚀法完成制作;量产需求可委托专业厂家加工。
4. 元件焊接
按图纸顺序焊接MOS管、电容等元件,注意二极管极性、MOS管引脚方向,确保焊点饱满无虚连,焊接后剪除多余引脚。
5. 变压器匹配
选择铁芯变压器时,初级线圈接MOS管输出端,次级接交流负载;匝数比根据输入电压调整,例如12V转220V需约1:18比例。
6. 调试与测试
通电前:用万用表电阻档检测电源端对地阻值,排除短路风险。
示波器校准:观测555芯片输出是否为50Hz方波,调节RC参数修正频率。
负载测试:接入100W以下负载(如灯泡),连续运行30分钟监测MOS管温升,若过热需增加散热片。
天合电箱和逆变器的加工制作方法有哪些
天合电箱目前公开信息暂未明确专属制作方法,通用电箱和逆变器的标准化加工制作流程如下:
### 一、通用电箱加工制作流程
1. 设计规划:根据使用场景和安装需求,确定电箱尺寸、进出线方式、内部电气元件布局。
2. 材料选择:选用冷轧钢板、不锈钢板等板材,搭配门锁、合页、接地螺栓等配套配件。
3. 切割下料:使用剪板机、等离子切割机等设备,按设计尺寸裁切板材。
4. 折弯成型:通过折弯机将裁切好的板材加工为电箱的各个立面结构。
5. 焊接组装:将折弯后的板材焊接为整体框架,保证焊接牢固平整。
6. 开孔处理:根据电气元件安装要求,在箱体上开设开关、插座、仪表等安装孔位。
7. 表面处理:通过喷涂、镀锌等方式提升箱体防腐性能与美观度。
8. 安装电气元件:将断路器、接触器等内部元件安装到位并完成布线连接。
9. 测试检验:通电测试电气性能,确认元件运行和线路连接状态正常。
### 二、逆变器加工制作流程
1. 选材准备
- 核心元件:选用IGBT、MOSFET作为功率转换核心;搭配铁芯/空芯电感、电解/陶瓷电容实现滤波储能。
- 配套部件:选用铝制/铜制散热器控温,FR-4/铝基电路板作为元件安装载体。
2. 电路设计:根据输出功率和输入电压,选定单相/三相逆变器拓扑结构,设计完整的元件连接电路图,兼顾效率、稳定性与安全性。
3. 电路板制作:通过专业PCB设计软件完成布局,再经数控机床加工出成品电路板。
4. 元件组装焊接:按照电路图将各元件焊接到电路板上,严格核对元件极性,保证焊接质量和电气连接可靠性。
5. 电路检查:全面排查线路连接情况,避免短路、漏接等问题。
6. 整机测试调试:接入直流电源后测试输出电压、电流、功率等参数,根据测试结果调整至设计标准。
7. 封装散热:将调试完成的逆变器装入配套机箱,安装散热器保障长期运行稳定性。
逆变器晶体制作方法
逆变器晶体(磁芯)的制作方法主要涉及颗粒磁性材料的处理、混合与烧结工艺,核心在于通过特定烧结温度控制硬脂酸钙分解,形成内部气隙以提升磁芯性能。
1. 材料准备
首先需获取颗粒磁性材料作为基础原料,并通过前处理工序进行初步加工,确保材料符合后续混合与成型的标准。
2. 混合工艺
将颗粒磁性材料与硬脂酸钙按比例均匀混合,其中硬脂酸钙占总重量的0.1%-2%。混合的目的是使添加剂分布均匀,为后续烧结过程中的分解行为奠定基础。
3. 压制成型与烧结
混合后的材料通过压制成型得到半成品,随后进行匀速有氧烧结。烧结温度需控制在380℃-480℃范围内,时间约为3小时。当温度达到400℃时,需直接升温至不低于450℃,促使硬脂酸钙集中分解,从而在磁芯内部形成气隙和孔洞结构。这一工艺能有效约束晶粒长大,避免性能降低,并提升磁芯在不同频率下的通用性和抗干扰能力。
单管IGBT在光伏逆变器中的生产工艺流程详解
单管IGBT在光伏逆变器中的生产工艺流程分为单管IGBT器件独立制备、光伏逆变器整机集成装配两大核心阶段,全流程需严格遵循半导体工艺标准与光伏行业可靠性规范。
一、 单管IGBT器件独立生产工艺流程
(一) 晶圆制备环节
1. 原材料选型:选用8英寸或12英寸N型单晶硅晶圆,电阻率控制在0.01~0.05Ω·cm,符合GB/T 30857-2014《半导体级单晶硅片》标准。
2. 晶圆预处理:依次采用SC1(氨水+过氧化氢+去离子水)、SC2(盐酸+过氧化氢+去离子水)标准清洗液去除表面颗粒与金属杂质,经抛光、烘干后确保晶圆表面无划痕、无残留污染物。
3. 外延生长:在晶圆表面生长N型外延层,厚度控制在10~50μm,掺杂浓度匹配单管IGBT的耐压等级需求,常用650V、1200V耐压规格。
(二) IGBT芯片制程加工
1. 光刻:采用深紫外光刻设备,将栅极、发射极、集电极的设计图案转移至晶圆表面,线宽控制在0.35μm以内,保障单管IGBT的高集成度与开关性能。
2. 离子注入:通过硼、磷等离子注入工艺,形成P型基区、N+发射区,精准控制掺杂剂量与注入深度,调整导通压降与开关损耗参数。
3. 干法刻蚀:去除多余外延层与掺杂区域,加工栅极沟槽结构,沟槽深度控制在2~5μm,提升IGBT的开关速度与耐压能力。
4. 金属化沉积:通过蒸镀或溅射工艺,在晶圆表面沉积铝、镍金复合金属层,作为栅极、发射极、集电极的引线电极,厚度控制在1~3μm。
5. 晶圆电性测试:采用探针台对每个芯片进行耐压、导通压降、开关时间测试,剔除不良芯片,测试标准符合IEC 60747-15《半导体器件 第15部分:绝缘栅双极型晶体管(IGBT)》。
(三) 单管IGBT封装流程
1. 晶圆切割:使用激光切割机将晶圆切割为独立单管IGBT芯片,切割精度控制在±0.05mm以内,避免芯片崩边与内部损伤。
2. 芯片粘贴:将单管IGBT芯片粘贴至Al₂O₃或Si₃N₄陶瓷基板上,采用银浆或导电胶粘接,固化温度控制在180~220℃,粘接强度≥10MPa。
3. 引线键合:采用金丝或铝丝进行键合,连接芯片的栅极、发射极与封装引脚,键合拉力控制在5~10gf,避免断线或虚焊。
4. 封装成型:采用环氧塑封料进行封装,选用TO-220、TO-247等光伏逆变器常用的标准封装形式,塑封温度控制在175~185℃,成型压力5~10MPa。
5. 成品封装测试:开展外观检查、耐压测试、漏电流测试、开关特性测试,确保单管IGBT的额定参数与光伏逆变器的应用需求匹配。
二、 单管IGBT集成至光伏逆变器的装配测试工艺流程
(一) 物料备料与预处理
1. 单管IGBT入库检验:核对器件型号、额定参数,抽检10%批次开展125℃高温老化1000h测试,筛选可靠性不良器件。
2. 配套物料预处理:PCB板需完成三防漆喷涂,散热片需进行阳极氧化处理提升导热性能,电容、电感等无源元件需进行参数抽检。
(二) 逆变器电路板装配
1. SMT贴片工序:通过表面贴装设备将阻容元件、贴片二极管等小型器件贴装至PCB板,回流焊峰值温度控制在250~260℃,焊接良率≥99.5%。
2. 插件焊接工序:将连接器、继电器、单管IGBT等插件元件安装至PCB板,单管IGBT需先涂抹导热硅脂粘贴至散热片,再进行引脚焊接,手工焊接温度控制在350~380℃,单焊点焊接时间≤3s。
3. 电路板功能测试:开展开路短路检测、元件参数测试、低压上电测试,排查焊接不良与元件损坏问题。
(三) 逆变器整机集成
1. 散热系统安装:将贴装有单管IGBT的散热片安装至逆变器机箱,使用扭矩扳手按0.8~1.2N·m的扭矩紧固安装螺钉,确保散热接触面无间隙。
2. 电路连接:完成PCB板与直流输入端子、交流输出端子、主控板的接线,采用压线钳压接接线端子,接触电阻≤0.5mΩ。
3. 控制程序烧录:将光伏逆变器MPPT控制、并网保护程序烧录至主控MCU,匹配单管IGBT的驱动参数(常用驱动电压15V/-5V)。
(四) 逆变器整机测试与认证
1. 低压功能测试:模拟光伏阵列输入电压,测试单管IGBT的开关控制、过流保护、过温保护功能,监测IGBT开关过程中的发热状态。
2. 高压老化测试:接入额定输入输出电压,持续运行72h,监测单管IGBT结温(需≤125℃)与开关损耗,测试需由持证电工操作,佩戴绝缘防护用具,确保环境无易燃物。
3. 并网认证测试:按照GB/T 19964-2012《光伏发电站接入电力系统技术规定》开展并网测试,确保单管IGBT的谐波畸变率符合并网要求,通过国家电网并网认证。
4. 包装入库:对测试合格的逆变器进行外包装,标注单管IGBT的型号与批次信息,完成入库流程。
逆变器生产工艺
逆变器生产工艺主要包括烧录、安装、测试三大核心环节,其中高精度自动化和柔性产线切换是现代生产的关键特征。
1. 烧录(前加工)
这是电子前加工的核心步骤,对精度要求极高,主要涉及电路板的锡膏印刷。例如行业领先厂商的精度控制可达0.01mm-0.02mm,为后续元器件的贴装和焊接打下基础。
2. 安装
此环节负责将各个功能模块组装到逆变器结构中,具体包括:
- 将控制电路板、功率开关管(如MOSFET/IGBT)、PWM控制器、直流变换回路、LC振荡及输出回路等电子元件安装并连接到主板上。
- 将所有内部组件固定到逆变器的外壳中,并完成所有电气连接。
3. 测试
组装完成后需进行严格的功能与性能测试,确保产品质量,主要测试项目有:
•直交流变换功能测试:验证直流电到交流电的转换效率与波形质量。
•最大功率点跟踪(MPPT)控制功能测试:针对光伏逆变器,测试其从太阳能电池板提取最大功率的能力。
•防孤岛运行功能测试:确保在电网断电时逆变器能自动停止供电,保障安全。
4. 产线特征
现代逆变器生产线普遍具备柔性生产能力,即同一条产线可通过调整设备参数,快速在不同功率段的产品之间进行切换生产,大功率产线通常可向下兼容生产小功率产品。
湖北仙童科技有限公司 高端电力电源全面方案供应商 江生 13997866467